Introducció a la tecnologia d'emmotllament per injecció de pols metàl·lic per a l'aliatge de titani
Aug 01, 2023
Introducció a la tecnologia d'emmotllament per injecció de pols metàl·lic per a l'aliatge de titani
La tecnologia d'emmotllament per injecció de pols de metall es desenvolupa a partir de la tecnologia de la metal·lúrgia de pols, combinada amb la tecnologia d'injecció de plàstic, aconseguint gairebé el 100 per cent d'utilització de matèries primeres i és una tecnologia d'emmotllament gairebé neta. El procés d'operació general és barrejar primer la pols preparada i l'aglutinant en grànuls per fer alimentació granular, després donar forma a l'alimentació en una màquina d'emmotllament per injecció per formar una forma específica del cos del producte, i després desgreixar i sinteritzar per obtenir el producte amb el rendiment requerit. Els avantatges de l'emmotllament per injecció de pols de metall d'aliatge de titani són:
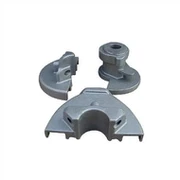
Emmotllament per injecció de pols metàl·lic
1. Pot aconseguir la producció en massa de petites peces de forma complexa tridimensional;
2. Composició uniforme, estructura fina i excel·lents propietats mecàniques;
3. Fàcil d'afegir elements d'aliatge per preparar els materials necessaris;
4. Fàcil de controlar la microestructura dels materials.
En el procés d'emmotllament per injecció d'aliatge de titani en pols, el disseny de l'aglutinant és un enllaç bàsic. És responsable de completar amb èxit la injecció de pols d'aliatge de titani en estat fluid durant tot el procés d'emmotllament per injecció, i té un paper important en el manteniment de la forma de la palangana fins a l'etapa de presinterització. Tanmateix, l'adhesiu afegit també es converteix en una de les fonts més probables de contaminants durant tot el procés d'emmotllament per injecció. A més, un contingut d'aglutinant més alt reduirà la quantitat d'ompliment de la pols, cosa que no només fa que la forma del cos s'enfonsi després del desgreixatge, donant lloc a defectes com ara deformacions i esquerdes, sinó que també augmenta la taxa de contracció de la sinterització, reduint seriosament les dimensions. precisió. producte; Tot i que el contingut de l'aglutinant pot garantir una gran quantitat d'ompliment de pols, és difícil preparar un aliment amb bona fluïdesa i la injecció no es pot completar sense problemes. Assegurar l'equilibri entre el contingut d'aglutinant i la quantitat d'ompliment en pols augmenta considerablement la dificultat de la investigació de proxy en el procés d'enllaç. Es pot observar que tot i que l'aglutinant no pot determinar la composició final del producte sinteritzat, la seva selecció i ús afectarà directament els processos de desgreixatge i sinterització posteriors, afectant així la qualitat del producte. Per tant, en el treball de recerca de la tecnologia d'aliatge de titani d'emmotllament per injecció de pols metàl·liques, l'atenció se centra en la tecnologia d'enllaç, que també recull el problema clau.
Consideracions MIM
Per als components fabricats mitjançant altres processos de conformació de metalls, els adequats per al procés MIM són aquells que requereixen operacions de muntatge o configuració de processament àmplies. El principal avantatge de MIM és que pot produir components metàl·lics amb formes geomètriques complexes sense necessitat de processament mecànic.
El procés MIM no només proporciona avantatges importants, sinó que també té requisits i característiques específiques. En primer lloc, pel que fa a la mida, els components han de poder encaixar en un espai de la mida d'una pilota de tennis. S'han de considerar altres processos per a components més grans. El pes del producte hauria d'estar preferiblement entre {{0}},1 i 35 grams, amb un gruix de paret uniforme que oscil·la entre 0,030 polzades i 0,250 polzades, i tenir una forma geomètrica autosuficient durant el procés de sinterització.
El principal avantatge de MIM és que pot produir components metàl·lics amb formes geomètriques complexes sense necessitat de processament mecànic.
Els materials metàl·lics potencials inclouen acer inoxidable (17-4, 316, 420); Acer baix en carboni (FN02, FN0205, FN08, 4620, 4140, 8620), aliatges de titani i materials magnètics tous (FeSi3, FN50). També pot ser acer per eines, aliatge d'expansió controlable i superaliatge.
Pel que fa a les propietats del material, fins i tot amb l'ús d'adhesius de polímer, la composició del material és similar a les peces d'acer fabricades d'altres maneres i té una densitat d'acer en brut d'aproximadament entre el 95 i el 99 per cent. La tolerància durant el procés de fabricació és més o menys 0,5 per cent . És possible aconseguir toleràncies més estrictes, però cal afegir una petita quantitat de material a les característiques clau i, finalment, aconseguir els requisits de mida o posició de les característiques mitjançant processos de mecanitzat de precisió.
A continuació, tingueu en compte el volum de producció anual requerit. A causa del cost de fabricació de motlles i operació de mostres, MIM és adequat per a volums de producció més elevats. Si la producció és baixa, el cost fix per unitat de producte serà massa elevat. Normalment, es recomana estimar una producció anual de 10.000 unitats o més.
El procés de construcció del motlle d'injecció necessita una porta; El disseny i el pla de motlles han d'incloure-ho. Les cantonades afilades són punts de tensió, per la qual cosa és millor tenir dimensions de radi més grans en aquestes posicions. L'angle d'esborrany en el disseny del component ha d'estar entre 0,5 º i 1 º per ajudar a l'expulsió del component. Es poden formar tant fils interns com externs. Sempre que sigui possible, el disseny del component hauria d'incloure una superfície plana per a la sinterització. En cas contrari, per als productes amb formes geomètriques molt precises, es requereixen accessoris de sinterització personalitzats.
A més, si cal, el procés de fabricació pot incloure el processament secundari de components MIM, com ara el tractament tèrmic, la galvanoplastia i el processament mecànic, la majoria dels quals es duen a terme en proveïdors de tercers.
Alguns tipus de components no són adequats per als processos MIM: components de màquines de cargol, peces d'estampació, peces d'estampació de precisió, peces forjades, peces d'encapçalament en fred, aliatges no ferrosos, peces amb toleràncies inferiors a més o menys 0,002 polzades i engranatges.
Col·labora amb experts en MIM
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. té una profunda i rica experiència en el processament MIM, que ofereix molts avantatges com a soci de fabricació. Les capacitats tècniques i d'enginyeria interna de l'empresa inclouen:
Capacitats de desenvolupament avançades i assistència al client, proporcionant pressupostos previs per al disseny de nous productes, formació tècnica MIM i guiant el desenvolupament de nous materials i processos.
L'enginyer del projecte guia el desenvolupament del producte i la verificació de preproducció.
Per al desenvolupament de nous materials i desenvolupament de productes, els enginyers de materials i processos guien el desenvolupament dels processos de fabricació de motlles, descàrrega de cautxú i sinterització.
Els enginyers de fabricació guien l'operació de producció de nous productes de la manera més eficaç i coherent i poden identificar oportunitats per utilitzar operacions automatitzades.
Els enginyers de projectes/fabricació lideren i guien la producció de nous productes de la manera més eficient i coherent, i exploren oportunitats per utilitzar operacions automatitzades.
El personal d'enginyeria de qualitat assegura el compliment de totes les expectatives i requisits de qualitat i dóna suport a la validació de nous dissenys de productes.
Els enginyers metal·lúrgics guien l'esforç de prova metal·lúrgica per garantir que les propietats mecàniques de les peces compleixen els requisits del material.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. ja té la capacitat de producció de descàrrega i sinterització de cautxú més gran de la Xina i té un forn de sinterització en funcionament continu. Zhongwei Precision també proporciona coneixements professionals en automatització, utilitzant robots a totes les màquines de premsa per reduir la mà d'obra, utilitzant control automàtic en màquines de premsa per reduir la mà d'obra i millorar la consistència dels components, i utilitzant operacions d'automatització separades i inspecció del 100% en operacions de processament secundari, com ara el processament mecànic. .
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. fabrica motlles internament i realitza un bon manteniment durant tot el cicle de vida dels motlles, assegurant una vida útil de fins a 1 milió de vegades. L'empresa utilitza fonts de subministrament locals per al processament secundari, com ara el processament mecànic, el tractament tèrmic i el recobriment de components per millorar l'eficiència i la capacitat de resposta de la cadena de subministrament.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. també disposa de sistemes de gestió de la qualitat com ara ISO 9001, ISO 14001, IATF i ITAR. La nostra empresa ha demostrat excel·lents capacitats de control de tolerància, que poden aconseguir un rendiment de tolerància de més o menys 0,002 polzades sense processament secundari. I ha reconegut una bona consistència del material mitjançant l'ús de materials catalitzadors de BASF, inclosa la consistència entre lots i la consistència operativa dels components.
Per explorar més maneres d'innovar amb components complexos i econòmics, visiteu el lloc web d'emmotllament per injecció de metall de Qinhuangdao Zhongwei Precision Machinery Co., Ltd.