




Procés d'emmotllament per injecció de metalls
El procés d'emmotllament per injecció de metalls (tecnologia d'emmotllament per injecció de pols metàl·lics, MIM per abreujar) és un nou tipus de tecnologia d'emmotllament de forma propera a la metal·lúrgia de pols format per la introducció de la moderna tecnologia d'emmotllament per injecció de plàstic al camp de la metal·lúrgia de pols.
El procés d'emmotllament per injecció de metalls (tecnologia d'emmotllament per injecció de pols metàl·lics, MIM per abreujar) és un nou tipus de tecnologia d'emmotllament de forma propera a la metal·lúrgia de pols format per la introducció de la moderna tecnologia d'emmotllament per injecció de plàstic al camp de la metal·lúrgia de pols.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. és una col·lecció d'emmotllament per injecció de metall d'aliatge de coure, emmotllament per injecció de metall a base de ferro, emmotllament per injecció de metall a base d'acer inoxidable, emmotllament per injecció de metall d'aliatge d'alumini, emmotllament per injecció de metall d'aliatge de níquel, injecció de metall d'aliatge de cobalt emmotllament, emmotllament per injecció de metalls d'aliatge de tungstè Una empresa integral d'alta tecnologia que integra R+D, producció i vendes d'emmotllament per injecció, emmotllament per injecció de metalls de carbur cimentat i peces estructurals de metal·lúrgia en pols.
Producte Descriptació
1. Estàndards d'implementació: l'empresa implementa estrictament la certificació ISO9001, ISO14001, IATF16949
Els productes han superat la certificació de ROHS, FDA EU, etc.
2. Normes de material del producte: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Processos principals: modelat per injecció de metalls MIM, pols metal·lúrgia PM, fosa d'inversió, fosa d'alumini a pressió,
4. Materials disponibles per a la metal·lúrgia de pols:
Aliatges de coure, bases de ferro, aliatges de titani, bases d'acer inoxidable, aliatges d'alumini, aliatges de níquel, aliatges de cobalt, aliatges de tungstè, carburs cimentats, aliatges hidroxi, materials magnètics suaus i impressió 3D es poden personalitzar segons els requisits del client.
Tecnologia de l'artesania
El procés bàsic del procés d'emmotllament per injecció de metall és el següent: primer, la pols sòlida i l'aglutinant orgànic es barregen uniformement i, després de la granulació, s'injecten a la cavitat del motlle mitjançant una màquina d'emmotllament per injecció sota l'estat de calefacció i plastificació (~ 150 graus). C) per solidificar i formar, i després utilitzar L'aglutinant del blanc format s'elimina per descomposició química o tèrmica, i finalment s'obté el producte final per sinterització i densificació. En comparació amb els processos tradicionals, té les característiques d'alta precisió, organització uniforme, excel·lent rendiment i baix cost de producció. Els seus productes s'utilitzen àmpliament en enginyeria de la informació electrònica, equips biomèdics, equips d'oficina, automòbils, maquinària, maquinari, equipaments esportius, indústria de rellotges, armes i indústries aeroespacials. Per tant, en general es creu que el desenvolupament d'aquesta tecnologia portarà a una revolució en la tecnologia de formació i processament de peces, i es coneix com "la tecnologia de formació de peces més popular avui" i "tecnologia de formació al segle XXI".
Història i situació actual
Va ser inventat per Parmatech a Califòrnia l'any 1973. A principis dels anys 80, molts països d'Europa i Japó també van invertir molta energia per estudiar aquesta tecnologia, i es va promocionar ràpidament. Especialment a mitjans-1980, aquesta tecnologia s'ha desenvolupat a passos de gegant des de la seva industrialització, i augmenta a un ritme sorprenent cada any. Fins ara, hi ha més de 100 empreses en més de 10 països i regions com els Estats Units, Europa occidental i Japó, que es dediquen al desenvolupament de productes, investigació i venda d'aquesta tecnologia. El Japó és molt actiu a la competició i té un rendiment excepcional. Moltes grans corporacions han participat en la promoció de la indústria MIM, com Pacific Metals, Mitsubishi Steel, Kawasaki Steel, Kobe Steel, Sumitomo Mining, Seiko-Epson, Datong special steel, etc. Actualment, hi ha més de 40 empreses especialitzades en el La indústria MIM al Japó, i el valor total de vendes dels seus productes industrials MIM ja ha superat el d'Europa i està posant-se al dia amb els Estats Units. Fins ara, més de 100 empreses d'arreu del món s'han dedicat al desenvolupament, investigació i venda de productes d'aquesta tecnologia. Per tant, la tecnologia MIM s'ha convertit en el camp tecnològic de frontera més actiu de la nova indústria manufacturera. Està representat per la tecnologia pionera de la indústria metal·lúrgica mundial. La tecnologia MIM és la direcció principal del desenvolupament de la tecnologia de la metal·lúrgia de pols.
Característiques del procés

La tecnologia de procés d'emmotllament per injecció de metalls és un producte que integra la tecnologia d'emmotllament de plàstic, la química dels polímers, la tecnologia de la metal·lúrgia de pols i la ciència dels materials metàl·lics i altres disciplines. , Les peces estructurals tridimensionals amb forma complexa poden materialitzar de manera ràpida i precisa idees de disseny en productes amb determinades característiques estructurals i funcionals, i poden produir directament peces en massa, que és una nova revolució en la indústria de la tecnologia de fabricació. Aquesta tecnologia de procés no només té els avantatges d'un procés de metal·lúrgia en pols menys convencional, sense tall o menys tall, alts beneficis econòmics, sinó que també supera les deficiències dels productes tradicionals de metal·lúrgia en pols, materials desiguals, propietats mecàniques baixes, parets primes difícils de formar i estructures complexes. Especialment indicat per a la producció en massa de peces petites, complexes i metàl·liques amb requisits especials. El procés tecnològic és lligant → mescla → emmotllament per injecció → desgreixatge → sinterització → postprocessament.
Preparació de la matèria primera: el primer pas és preparar una barreja en pols de metall i polímer. El metall en pols que s'utilitza aquí és molt millor que el metall en pols utilitzat en els processos tradicionals de metal·lúrgia en pols (normalment per sota de 20 micres). La pols metàl·lica es barreja amb un aglutinant termoplàstic calent, es refreda i després es peletitza en una matèria primera homogènia en forma granular. La matèria primera resultant és normalment un 60 per cent de metall i un 40 per cent de polímer en volum.

Emmotllament per injecció: les matèries primeres en pols es modelen amb els mateixos equips i motlles que l'emmotllament per injecció de plàstic. Tanmateix, la cavitat del motlle està dissenyada per ser aproximadament un 20 per cent més alta per tenir en compte la contracció de la part durant la sinterització. En un cicle d'emmotllament per injecció, la matèria primera es fon i s'injecta en una cavitat del motlle on es refreda i es solidifica en la forma de la peça. La part "verda" modelada es treu i després es neteja per eliminar tota la purpurina.

Desgreixatge amb dissolvent: aquest pas elimina l'aglutinant polimèric del metall. En alguns casos, primer es realitza el desgreixatge amb dissolvent, on la part "verda" es col·loca en un bany d'aigua o químic per dissoldre la major part de l'adhesiu. Després (en lloc de) aquest pas, es realitza el desenllaç tèrmic o la presinterització. La part "verda" es va escalfar en un forn a baixa temperatura per eliminar l'aglutinant del polímer per evaporació. Com a resultat, les peces metàl·liques "marrons" restants contindran al voltant del 40 per cent de l'espai.

• Sinterització:El pas final és sinteritzar la part "marró" en un forn d'alta temperatura (fins a 2500 * F) per reduir l'espai buit a un 1-5 per cent aproximadament, donant lloc a una alta densitat (95-99 per cent) part metàl·lica. El forn utilitza un gas inert a una temperatura propera al 85 per cent del punt de fusió del metall. Aquest mètode elimina els porus del material, reduint la peça al 75-85 per cent de la seva mida tal com està modelada. Tanmateix, aquesta contracció es produeix de manera uniforme i es pot predir amb precisió. La peça resultant manté la forma modelada original amb altes toleràncies, però ara és més densa.

Després del procés de sinterització, no calen operacions secundàries per millorar les toleràncies o l'acabat superficial. Tanmateix, igual que les peces de metall fos, es poden realitzar múltiples operacions secundàries per afegir característiques, millorar les propietats del material o muntar altres peces. Per exemple, les peces de metall modelat per injecció es poden mecanitzar, tractar tèrmicament o soldar.
La majoria de les regles de disseny d'emmotllament per injecció encara s'apliquen quan es dissenyen peces que s'han de fabricar mitjançant l'emmotllament per injecció de metall. Tanmateix, hi ha algunes excepcions o addicions, com ara:
Gruix de la paret: igual que amb l'emmotllament per injecció de plàstic, el gruix de la paret s'ha de reduir al mínim i mantenir-se uniforme. En particular, en el procés d'emmotllament per injecció de metall, la minimització del gruix de la paret no només redueix el volum del material i el temps de cicle, sinó que també redueix el temps de desgomat i sinteritzat.
A diferència de l'emmotllament per injecció de plàstic, moltes peces modelades per injecció de metall utilitzen aglutinants de polímer per a materials en pols que són més fàcils d'alliberar que els motlles. A més, les peces modelades per injecció de metall s'expulsen abans que es refredin completament i es redueixin les característiques del motlle perquè la pols metàl·lica de la barreja triga més a refredar-se.
• Suport de sinterització:Durant el procés de sinterització, les peces metàl·liques modelades per injecció han de tenir un suport adequat, o es poden torçar a mesura que es redueixen. Les safates planes estàndard es poden utilitzar dissenyant peces amb superfícies planes en el mateix pla. En cas contrari, és possible que es requereixi un suport personalitzat més car.
• Processament posterior:Per a peces amb requisits de mida més precisos, cal un postprocessament necessari. Aquest procés és el mateix que el procés de tractament tèrmic dels productes metàl·lics convencionals.
• Característiques del procés MIM:
Comparació del procés MIM i altres processos de processament
La mida de partícula de la pols en brut utilitzada a MIM és de 2-15 μm, mentre que la mida de partícula de la pols en brut de la metal·lúrgia de pols tradicional és majoritàriament de 50-100 μm. El producte acabat del procés MIM té una alta densitat a causa de l'ús de pols fines. El procés MIM té els avantatges del procés tradicional de metal·lúrgia en pols i l'alt grau de llibertat de forma no es pot aconseguir amb el procés tradicional de metal·lúrgia en pols. La pols metal·lúrgia tradicional es limita a la força i la densitat d'ompliment del motlle, i la forma és principalment cilíndrica bidimensional.
El procés tradicional d'assecat de fosa de precisió és una tecnologia extremadament eficaç per fer productes amb formes complexes. En els últims anys, l'ús de nuclis ceràmics es pot utilitzar per completar productes acabats amb escletxes i forats profunds. Tanmateix, a causa de la força del nucli ceràmic i la limitació de la fluïdesa de la solució de fosa, el procés encara té algunes dificultats tècniques. En termes generals, aquest procés és més adequat per a la fabricació de peces grans i mitjanes, i el procés MIM és més adequat per a peces de forma petita i complexa. Elements de comparació Procés de fabricació Procés MIM Procés tradicional de metal·lúrgia de pols Mida de partícula en pols (μm) 2-1550-100 Densitat relativa (per cent) 95-9880-85 Pes del producte (g) Menys o igual a 400 grams 10-cents Producte forma Forma complexa tridimensional Forma simple bidimensional Propietats mecàniques Pros i contres.
La comparació del procés MIM i el procés de fosa a pressió tradicional de la metal·lúrgia en pols s'utilitza per a materials amb baix punt de fusió i bona fluïdesa del líquid de fosa, com ara aliatges d'alumini i zinc. Els productes d'aquest procés tenen una resistència limitada, resistència al desgast i resistència a la corrosió a causa de les limitacions del material. El procés MIM pot processar més matèries primeres.
El procés de fosa de precisió, tot i que la precisió i la complexitat dels seus productes han millorat en els darrers anys, encara és inferior al procés de desparafinat i al procés MIM. La forja en pols és un desenvolupament important i s'ha aplicat a la producció massiva de bielles. Tanmateix, en general, el cost del tractament tèrmic i la vida útil de la matriu en el projecte de forja encara són problemàtics, que encara s'han de resoldre.
El mètode de mecanitzat tradicional i la recent millora de la seva capacitat de processament mitjançant l'automatització han fet un gran avenç en l'efecte i la precisió, però els procediments bàsics encara són inseparables del processament pas a pas (tornejat, planxat, fresat, rectificat, trepat, polit, etc.). etc. ) per completar la forma de la peça. La precisió de mecanitzat del mètode de mecanitzat és molt millor que altres mètodes de mecanitzat, però com que la utilització efectiva dels materials és baixa i la finalització de la seva forma està limitada per equips i eines, algunes peces no es poden mecanitzar. Per contra, MIM pot utilitzar materials de manera eficaç sense limitacions. Per a la fabricació de peces de precisió petites i de forma difícil, el procés MIM té un cost més baix i una eficiència més alta que el processament mecànic i és altament competitiu.
La tecnologia MIM no és competir amb els mètodes de processament tradicionals, sinó compensar les deficiències tècniques dels mètodes tradicionals de processament o els defectes que no es poden produir. La tecnologia MIM pot jugar els seus punts forts en el camp de les peces fetes amb mètodes de mecanitzat tradicionals. Els avantatges tècnics del procés MIM en la fabricació de peces poden formar peces estructurals amb estructures molt complexes.
La tecnologia d'emmotllament per injecció utilitza la màquina d'injecció per injectar el producte en blanc per assegurar-se que el material s'omple completament amb la cavitat del motlle, cosa que també garanteix la realització de l'estructura altament complexa de la peça. En el passat, en la tecnologia de processament tradicional, primer es feien components individuals i després es muntaven en components. Quan s'utilitza la tecnologia MIM, es pot considerar la integració en una sola peça completa, la qual cosa redueix molt els passos i simplifica el procediment de processament. En comparació amb altres mètodes de treball del metall, MIM té una gran precisió dimensional i no requereix mecanitzat secundari o només una petita quantitat d'acabat.
El procés d'emmotllament per injecció pot formar directament peces estructurals complexes i de parets primes, la forma del producte s'aproxima als requisits del producte final i la tolerància dimensional de les peces es manté generalment al voltant de ±0.{ {2}}±0.3. Especialment per reduir el cost de processament d'aliatges durs que són difícils de mecanitzar, és de gran importància reduir la pèrdua de processament de metalls preciosos. El producte té una microestructura uniforme, alta densitat i bon rendiment.
Durant el procés de premsat, a causa de la fricció entre la paret de la matriu i la pols i entre la pols i la pols, la distribució de la pressió de premsat és molt desigual, cosa que condueix a la microestructura desigual del blanc premsat, que provocarà la metal·lúrgia de pols premsada. peces a ser La contracció és desigual durant el procés de sinterització, de manera que la temperatura de sinterització s'ha de reduir per reduir aquest efecte, donant lloc a una gran porositat, poca compacitat del material i baixa densitat, que afecten greument les propietats mecàniques del producte. Per contra, el procés d'emmotllament per injecció és un procés d'emmotllament fluid. L'existència de l'aglutinant garanteix la distribució uniforme de la pols, que pot eliminar les irregularitats de la microestructura del blanc i, a continuació, fer que la densitat del producte sinteritzat assoleixi la densitat teòrica del material. En general, la densitat del producte premsat només pot arribar al 85 per cent de la densitat teòrica. L'alta densitat del producte pot augmentar la força, reforçar la duresa, millorar la ductilitat, la conductivitat elèctrica i tèrmica i millorar les propietats magnètiques. Alta eficiència, fàcil d'aconseguir una producció a gran escala i gran escala.
El motlle metàl·lic utilitzat en la tecnologia MIM té una vida útil comparable a la dels motlles d'emmotllament per injecció de plàstic d'enginyeria. MIM és adequat per a la producció massiva de peces gràcies a l'ús de motlles metàl·lics. Com que el producte en blanc està format per la màquina d'injecció, l'eficiència de producció es millora molt, el cost de producció es redueix i la consistència i la repetibilitat del producte modelat per injecció són bones, proporcionant així una garantia per a la indústria a gran escala i gran escala. producció. Àmplia gamma de materials aplicables i amplis camps d'aplicació (acer a base de ferro, de baix aliatge, acer ràpid, acer inoxidable, aliatge de vàlvula de gram, carbur cimentat).
Els materials que es poden utilitzar per a l'emmotllament per injecció són molt amplis. En principi, qualsevol material en pols que es pugui abocar a alta temperatura es pot formar en peces mitjançant el procés MIM, inclosos materials difícils de mecanitzar i materials d'alta fusió en els processos de fabricació tradicionals. A més, MIM també pot dur a terme investigacions de formulació de materials segons els requisits dels usuaris, fabricar materials d'aliatge en qualsevol combinació i formar materials compostos en peces. Els camps d'aplicació dels productes d'emmotllament per injecció s'han estès a tots els camps de l'economia nacional i tenen àmplies perspectives de mercat.
Procés de postcasting
1. Tractament tèrmic: recuit, carbonització, tremp, trempat, normalització, temperat superficial
2. Equips de processament: CNC, WEDM, torn, fresadora, perforadora, rectificadora, etc.;
3. Tractament superficial: polvorització de pols, cromat, pintura, arenat, niquelat, galvanitzat, ennegrit, polit, blau, etc.
Motlles i accessoris d'inspecció
1. Vida útil del motlle: generalment semipermanent. (excepte l'escuma perduda)
2. Termini de lliurament del motlle: 10-25 dies (segons l'estructura del producte i la mida del producte).
3. Manteniment d'eines i motlles: Zhongwei és responsable de les peces de precisió.

Control de qualitat
1. Control de qualitat: la taxa de defectes és inferior al 0,1 per cent.
2. Les mostres i les proves seran inspeccionades al 100 per cent durant la producció i abans de l'enviament, la inspecció de mostres per a la producció en massa segons els estàndards ISDO o els requisits del client
3. Equips de prova: detecció de defectes, analitzador d'espectre, analitzador d'imatges daurades, màquina de mesura de tres coordenades, equips de prova de duresa, màquina de prova de tracció.

Aplicació
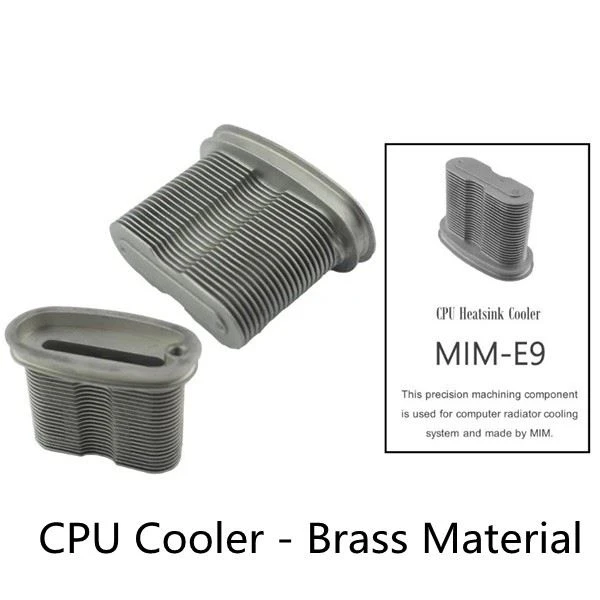
(1) Ordinador i les seves instal·lacions auxiliars: com ara peces d'impressora, nuclis magnètics, agulles, peces d'accionament, etc.;
(2) Eines: com ara broques, capçals de tall, broquets, broques de pistola, freses en espiral, punxons, preses de corrent, claus, eines elèctriques, eines manuals, etc.;
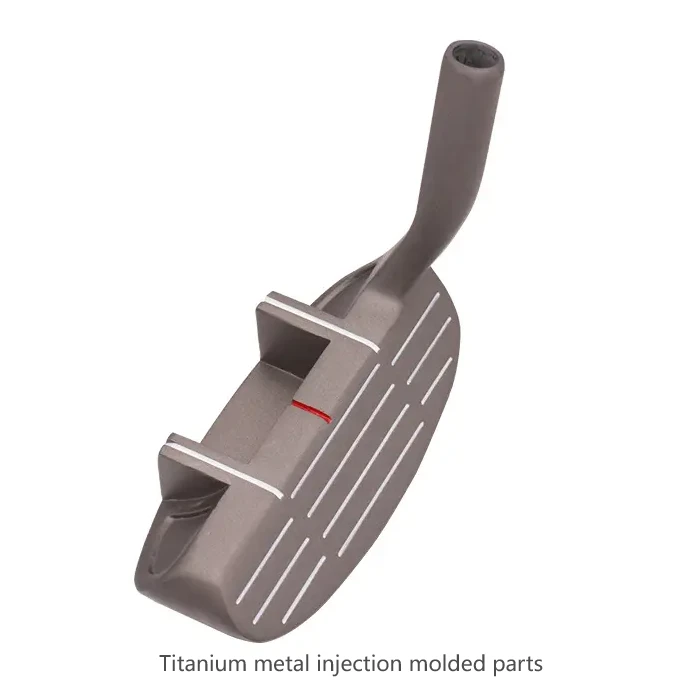
(3) Electrodomèstics: com ara estoigs de rellotges, cadenes de rellotges, raspalls de dents elèctrics, tisores, ventiladors, caps de golf, enllaços de joieria, pinces de bolígraf, eines de tall i altres peces;
(4) Peces per a maquinària mèdica: com ara marc d'ortodòncia, tisores, pinces, etc.;
(5) Parts militars: cua de míssils, peces d'armes, ogives, coberta de drogues, peces de espoleta, etc.;
(6) Parts elèctriques: envasos electrònics, micromotors, peces electròniques, dispositius sensors, etc.;
(7) Parts mecàniques: com ara màquina per afluixar cotó, màquina tèxtil, màquina de crimpar, maquinària d'oficina, etc.;
(8) Peces d'automòbils i marines: com ara l'anell interior de l'embragatge, la màniga de la forquilla, la màniga del distribuïdor, la guia de la vàlvula, el cub síncron, les peces d'airbag, etc.
En l'aplicació d'engranatges de plàstic per a esmoladores de peus elèctriques, els plàstics d'enginyeria especials WintoneZ33 de Suzhou Wintone Engineering Plastics per a engranatges silenciosos i resistents al desgast us poden ajudar a resoldre els problemes de resistència al desgast insuficient i resistència a la fatiga i el soroll relativament fort de POM i niló convencionals. materials d'engranatge.
Com a plàstic d'enginyeria resistent i resistent al desgast, WintoneZ33 té les característiques més notables en aplicacions d'engranatges: resistent al desgast, silenciós, resistent a la corrosió, resistent i no afectat per la humitat.
En comparació amb el POM i el PA66 tradicionals, WintoneZ33 té els avantatges de la caixa de canvis de reducció en miniatura, vareta d'empenta elèctrica, engranatge EPS del sistema de direcció d'automòbil, engranatge de massatge, lleva de motor de gasolina, engranatge de motor de muntatge central de bicicleta elèctrica, etc. Millor resistència al desgast, silenci, elasticitat, resistència a la fatiga i resistència a la deformació, Z33 millora encara més l'elasticitat i la tenacitat mantenint una bona rigidesa (aquest excel·lent rendiment mecànic es troba a -40 graus centígrads, 0 graus i es pot mantenir i reflectir a 80 graus) , que pot ajudar a resoldre el problema de les dents trencades de l'engranatge i, al mateix temps, reduir considerablement el soroll de fricció. Després de l'aplicació, WintoneZ33 també és millor que molts POM i PA66 modificats resistents al desgast (com ara PTFE). , silicona o bisulfur de molibdè modificat).
En l'aplicació d'engranatges resistents al desgast i silenciosos de les caixes de canvis de reducció en miniatura, Z33 té una millor resistència al desgast i resistència a la fatiga que els tradicionals PA12 i TPEE (material Hai Cui), i també pot ajudar a resoldre el problema del parell de vegades insuficient de PA12 i TPEE. . I el Z33 té un millor avantatge de cost.
A més, Z33 té una bona resistència a la corrosió i es pot utilitzar en entorns durs exposats a diversos productes químics en molts escenaris, com ara engranatges d'equips de PCB, engranatges en maquinària tèxtil d'impressió i tenyit, anells de retenció i anells de segellat per a sistemes hidràulics, etc., amb èxit. substituïu el costós PEEK, PA12, PVDF, PTFE, PA46, algunes àrees d'aplicació de TPEE. A més, Z33 té poca absorció d'humitat i el rendiment general es veu poc afectat per la humitat. Tot el paquet de Wintone Z33 no s'ha de coure amb antelació abans de l'emmotllament per injecció, i es pot injectar directament, i no cal tractament d'aigua després de l'emmotllament per injecció.


Enviar la consulta
